ニュース

既存の産業用遠心ファンシステムのエネルギー消費を削減する方法

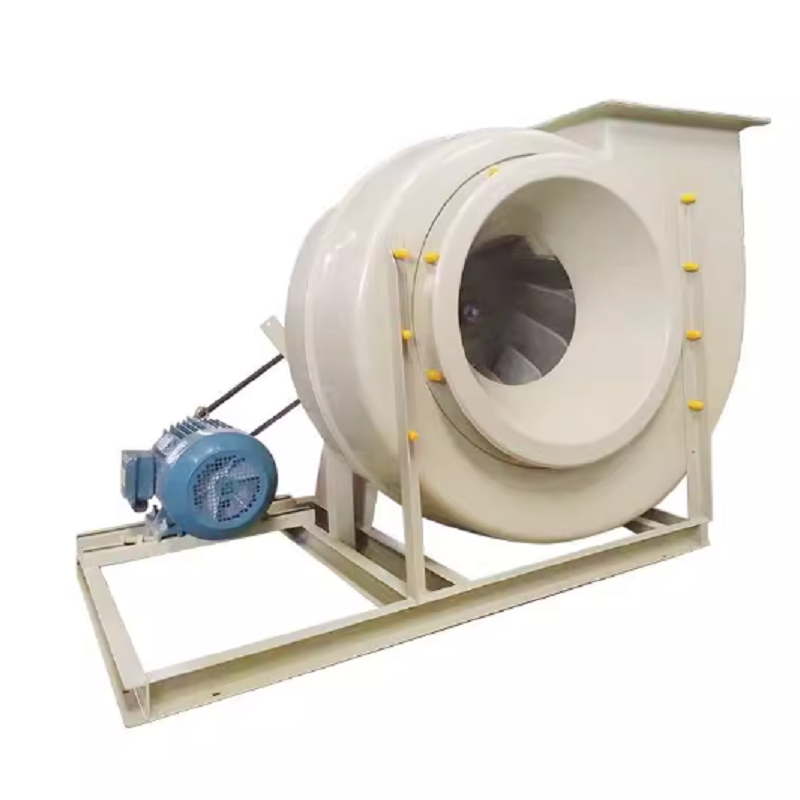
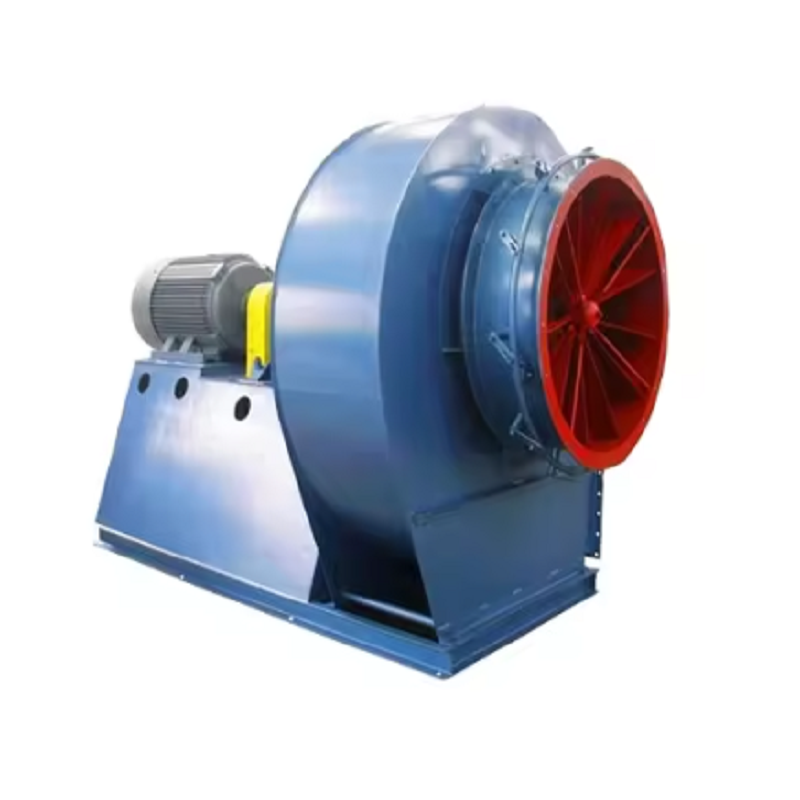
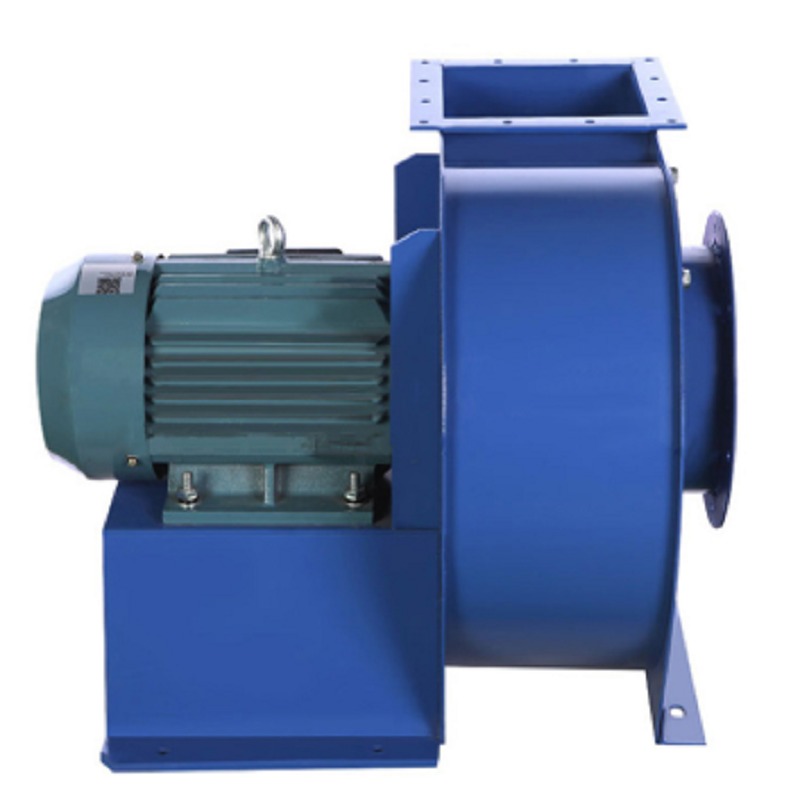
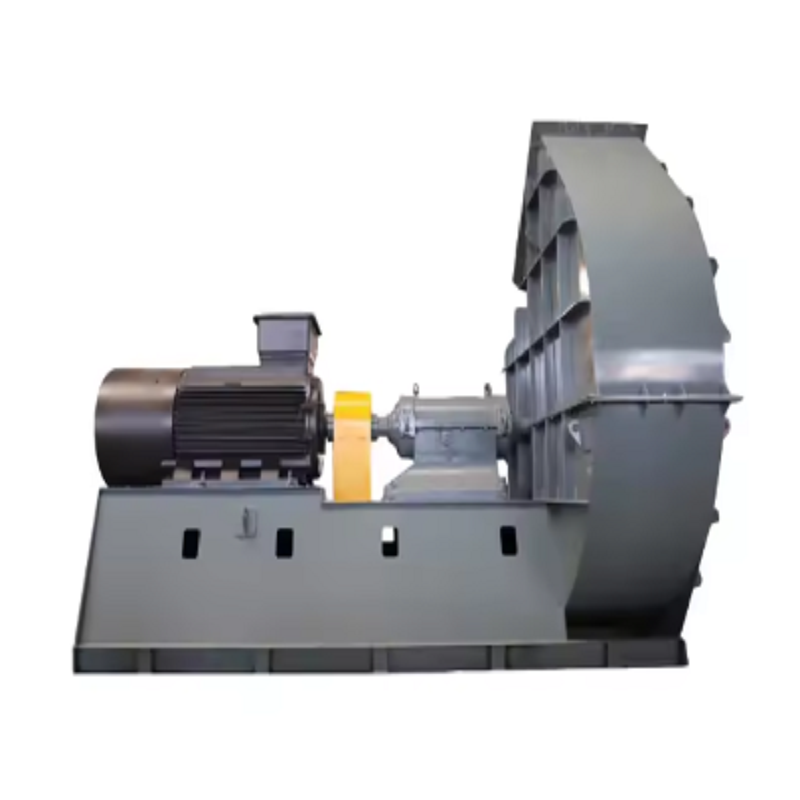
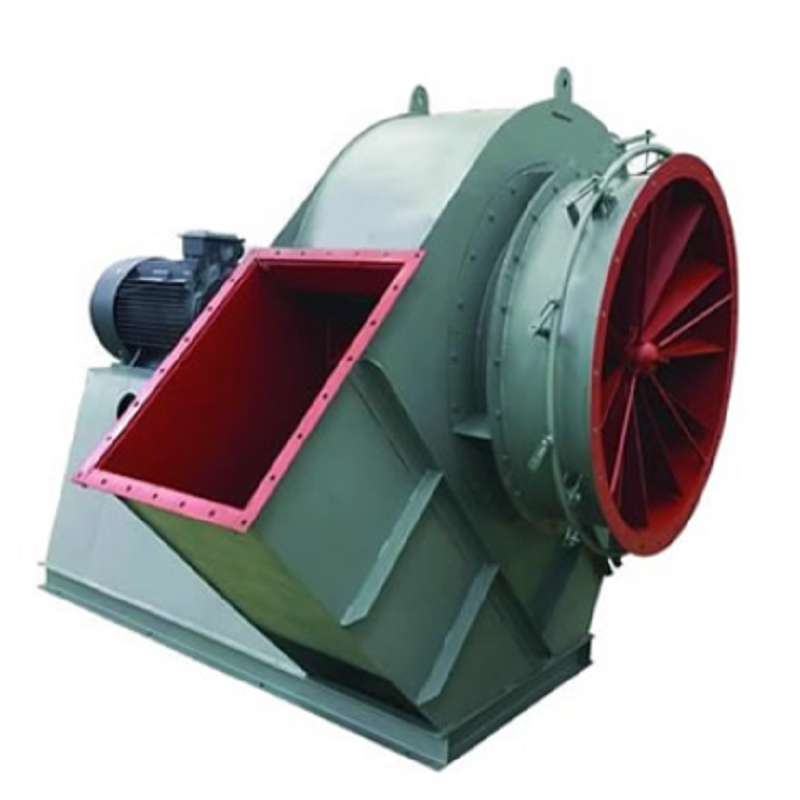
産業用遠心ファンは、製造工場で連続稼働すると大量の電力を消費する可能性があります。多くの古い換気および排気システムでは、ファン自体が必ずしも効率が悪いわけではありません。さらに大きな問題は、産業用遠心ファンがプロセスで実際に必要とされる速度、圧力、または空気流量よりも高い速度、圧力、または空気流量で動作していることが多いことです。機器を交換する前に、プラントのエンジニアは現在の動作状態を測定し、過剰なエネルギーがどこで使用されているかを判断する必要があります。

実際の運用データから始める

産業用遠心ファン システムを改善するための最初のステップは、信頼できる動作ベースラインを確立することです。エアフロー、静圧、ファン速度、モーター電流、モーター出力、ベアリング温度、振動、および動作時間を記録します。ダンパーの位置も記録する必要があります。これは、ダンパーが強く閉じられた状態でファンが 100% の速度で動作している場合、ファンの容量とシステム需要の間の不一致を明確に示していることが多いためです。

たとえば、ある工場では、当初 2,000 Pa で 30,000 m3/h 向けに選択された産業用遠心ファンがある一方で、現在のプロセスでは約 22,000 m3/h しか必要としない場合があります。ファンがフルスピードで動作し続け、空気の流れがダンパーによって制御されている場合でも、モーターは定格電力の多くを消費します。実際のシステム状態を測定すると、変更を加える前に必要な情報が得られます。

ファンが抑制されているかどうかを確認する

産業用遠心ファンの一般的な省エネの機会は、吸気口または排気口のダンパーの後ろに隠されています。ダンパーはシステム抵抗を増加させることで空気の流れを減らしますが、ファンの回転速度を直接低下させるわけではありません。したがって、モーターは同じ速度でインペラを駆動し続けますが、利用可能な圧力の一部はダンパー全体で放散されます。

検査中、技術者はダンパーの開口部を記録し、必要なプロセス空気流量と比較する必要があります。産業用遠心ファンが通常、ダンパーを 50 ~ 60% だけ開いた状態で動作する場合、エンジニアは代わりにファンの速度を下げることができるかどうかを調査する必要があります。適切なアプリケーションでは、可変周波数ドライブ (VFD) を取り付けると、連続的な機械的スロットリングよりもはるかに優れた制御が可能になります。

ファン速度の低下を慎重に使用する

遠心ファンの出力は速度とともに急速に変化するため、ファンの速度を下げると消費電力が大幅に削減されます。同様のシステム条件下では、ファンの親和性の法則により、気流は速度にほぼ比例し、圧力はほぼ速度の 2 乗で変化し、電力はほぼ速度の 3 乗で変化します。

50 Hz で動作する産業用遠心ファンの場合、速度を 45 Hz に下げると、速度比は 0.90 になります。理論上の電力比はおよそ次のとおりです。

P₂ / P₁ ≈ (45 / 50)³ = 0.729

これは、理論上のファン電力が元の値の約 73% に低下する可能性があることを意味しますが、実際の節約量はシステム曲線、モーター効率、伝達損失、および動作点によって異なります。したがって、エンジニアは理論値が常に達成されると仮定するのではなく、調整後にシステムを測定する必要があります。

装置を交換する前にインペラを清掃してください

インペラの汚れも、産業用遠心ファンのエネルギー損失の見落とされている原因です。ほこり、オイルミスト、繊維、またはプロセス粒子がブレードに蓄積し、空気力学的プロファイルが変化する可能性があります。また、堆積物が多いと不均衡が生じ、振動やベアリング負荷が増加する可能性があります。

産業用遠心ファンを改造する前に、アクセス ドアを通して、または適切な隔離とロックアウト後にインペラを検査してください。粉塵の蓄積、侵食、腐食、ブレードの損傷、ホイールの片側に集中した堆積物がないか確認します。ある実際の例では、塵埃除去ファンは数か月の動作後に振動が増加し、空気流が減少しました。インペラを洗浄すると、モーターやファンのケーシングを交換することなく、空気の流れが回復し、振動が減少しました。

不必要なシステム抵抗を減らす

産業用遠心ファンはダクトシステムから独立して動作しません。フィルターが詰まったり、ダクトに物質が蓄積したり、エルボの配置が適切でなかったり、ダンパーが部分的に閉じていたりすると、システムの抵抗が増加し、ファンはより多くの圧力を生成する必要があります。

有用な現場検査には、フィルター、ダクト移行部、エルボ、サイレンサー、ダンパー、熱交換器、スクラバー、排出口が含まれます。フィルタの圧力損失が清浄な状態よりも大幅に高い場合は、フィルタを交換または洗浄した方が、産業用遠心ファン自体を改造するよりも多くのエネルギーを節約できる可能性があります。これは、通常の動作中にフィルター抵抗が徐々に増加する集塵システムでは特に重要です。

ファンが正しいポイントで動作しているかどうかを確認する

すべての産業用遠心ファンには、空気流、圧力、速度、効率の関係を示す性能曲線があります。信頼できる動作データが入手可能な場合は常に、実際の動作条件をメーカーのファン曲線と比較する必要があります。

産業用遠心ファンが 1,800 Pa で 25,000 m3/h で設計されているが、現在 2,300 Pa で 19,000 m3/h を生産しているとします。この違いは、システム抵抗の増加、不適切なダンパー設定、プロセス条件の変化、またはファンの最高効率領域から遠く離れた動作点を示している可能性があります。単に大きなモーターを設置するだけでは、根本的な問題は解決されません。まずシステムを分析して、動作点がシフトした理由を特定する必要があります。

実践事例:集塵システムの消費電力削減

金属加工工場で集塵に使用されている既存の産業用遠心ファンを考えてみましょう。ファンは 30 kW モーターで駆動され、年間約 6,000 時間運転されました。測定の結果、プロセスには約 18,000 m3/h が必要であるのに対し、ファンは約 22,000 m3/h を供給していることがわかりました。過剰な空気の流れを制御するために、出口ダンパーを部分的に閉じました。

工場では VFD を設置し、必要な空気流量に合わせて産業用遠心ファンの速度を調整しました。試運転後、空気流量は必要なプロセス値近くに維持されましたが、モーター出力は大幅に減少しました。実際の節約量は、改造前後の kW の測定値から計算する必要があります。たとえば、平均入力電力が 24 kW から 16 kW に低下すると、年間電力消費量は約次のように削減されます。

(24 − 16) × 6,000 = 48,000 kWh/年

この例は、モーターの銘板容量のみから節約量を見積もるよりも、実際のモーター出力を測定する方が有益である理由も示しています。

プロセス要件を下回って速度を落とさないでください

エネルギーの最適化は、単に産業用遠心ファンの速度を可能な限り遅くすることを意味するものではありません。空気流が不十分であると、ヒュームの捕捉不良、過度の粉塵濃度、炉の圧力の不安定、過熱、または環境要件の不適合を引き起こす可能性があります。

産業用遠心ファンを調整する場合、エンジニアは実際のプロセスに基づいて許容可能な最小空気流量と圧力を確立する必要があります。たとえば、局所排気換気の場合、ボンネットでの捕集性能が適切なままでなければなりません。ボイラーや炉の用途では、単に空気流を減らすことよりも、炉の圧力と燃焼要件の方が重要な場合があります。

モーター、ベアリング、トランスミッションを点検する

機械的状態も産業用遠心ファン システムの効率に影響します。ベアリングの磨耗、潤滑不良、シャフトの位置ずれ、ベルトの滑り、不適切なベルト張力、およびカップリングの問題により、機械的損失や振動が増加する可能性があります。

ベルト駆動の産業用遠心ファン システムの場合、技術者はベルトの状態と張力をチェックし、プーリーの位置合わせを確認する必要があります。ダイレクトドライブ構成の場合、シャフトのアライメント、ベアリングの状態、モーターの効率をチェックする必要があります。モーターが異常な電流を流しているからといって、自動的にモーターのせいにしてはいけません。過剰なファン負荷、システム抵抗、機械的摩擦、または動作条件が本当の原因である可能性があります。

ファンの交換がより合理的な場合

場合によっては、既存の産業用遠心ファンが根本的にサイズが大きすぎたり、現在のプロセスに適合しないインペラ設計を採用していることがあります。ファンが効率的な動作領域から遠く離れたところで継続的に動作している場合、スロットルと速度の調整を繰り返しても部分的な解決策しか得られない可能性があります。

既存のファンの磨耗が激しい、空力効率が悪い、材質が不適切、圧力能力が高すぎる、または実際の要件を大幅に上回る容量がある場合は、産業用遠心ファンの交換を検討できます。既存のモーター出力に単純に適合させるのではなく、測定されたエアフローとシステム圧力を使用して交換品を選択する必要があります。

実践的な省エネチェックリスト

産業用遠心ファンを変更する前に、プラント エンジニアは次の手順を実行できます。

実際の風量と静圧を測定します。

モーターの入力電力と電流を記録します。

ファンの速度とダンパーの位置を記録します。

インペラにほこり、腐食、摩耗がないか点検します。

フィルターとダクトの圧力損失を確認してください。

実際の動作条件をファンの性能曲線と比較してください。

ファンが大きすぎるかどうかを確認します。

該当する場合は、VFD 速度制御を評価します。

モーター、ベアリング、ベルト、カップリング、シャフトのアライメントをチェックします。

変更後にエアフロー、圧力、パワーを再測定します。

最も効果的なアプローチは、産業用遠心ファンを単独の機械としてではなく、空気処理システム全体の一部として扱うことです。多くのプラントでは、すぐにファンを交換しなくても、動作点制御の改善、システム抵抗の低減、定期的なインペラの洗浄、および適切な速度調整によって大幅な節約を達成できます。

換気装置または排気装置が継続的に稼働しているプラ​​ントの場合、電力のわずかな削減でも、積み重なると年間の大幅な節約につながる可能性があります。適切に最適化された産業用遠心ファンは、安全で安定した動作を維持しながら、実用的な最小限のエネルギー消費で、プロセスに必要な空気流と圧力のみを提供する必要があります。

関連ニュース
メッセージを残してください
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。 プライバシーポリシー
拒否する受け入れる