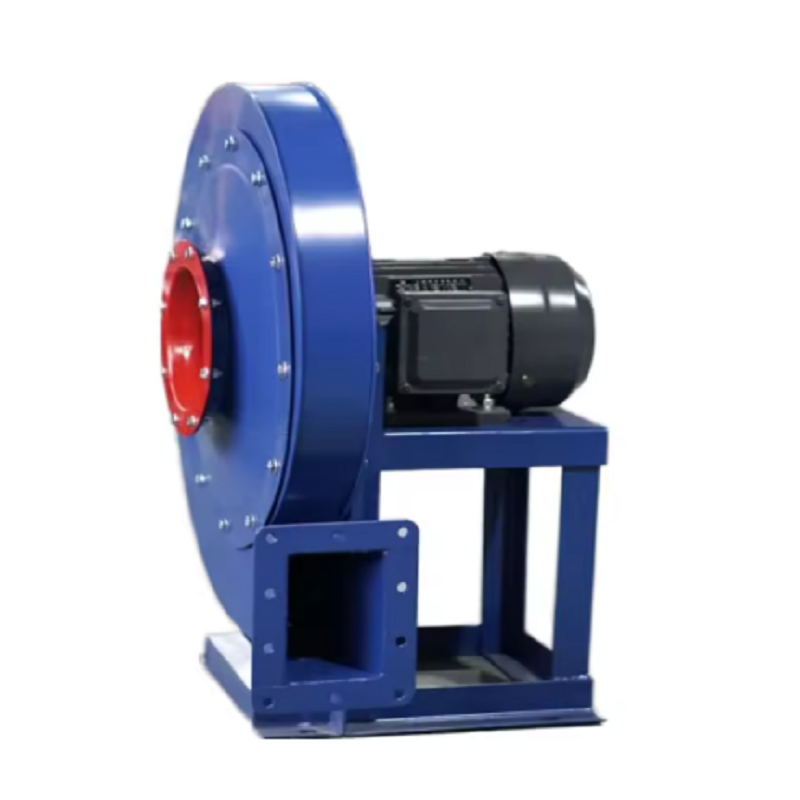
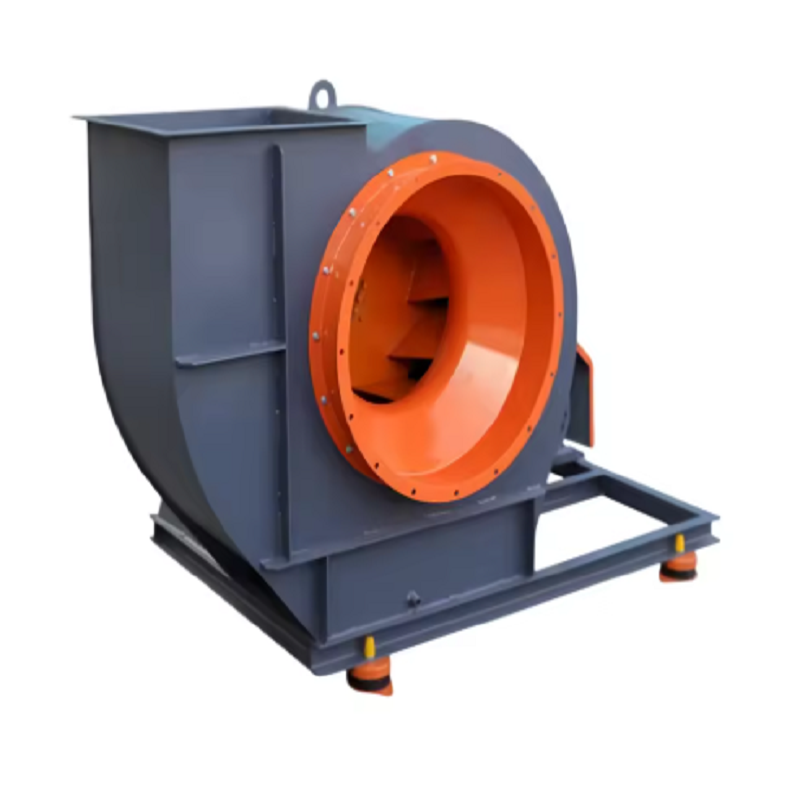
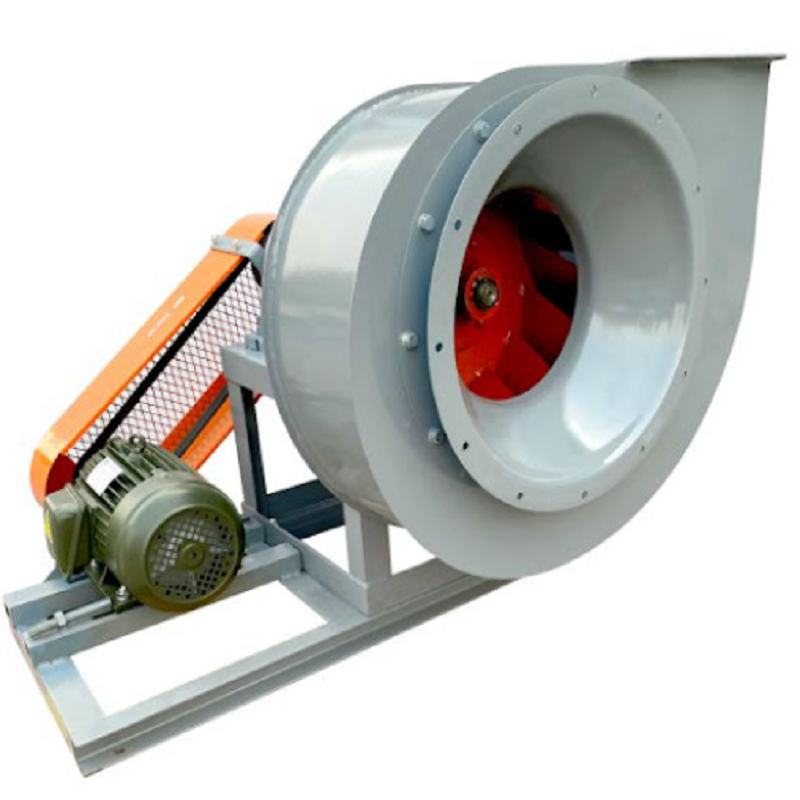
工業用ボイラーでは、誘引ファンは単なる排気装置として扱われることが多いです。実際には、これは炉の圧力、排ガスの動き、燃焼の安定性、および補助電力消費量を制御する重要な機器の 1 つです。適切に選択された産業用ボイラー誘起通風ファンは、ボイラー、ダクト、集塵機、スクラバー、煙突、およびその他の下流機器の抵抗を克服しながら、必要な排ガス量を移動させる必要があります。
私が最もよく見る間違いは、ボイラー容量またはモーター出力のみに基づいて産業用ボイラー誘引通風ファンを選択することです。たとえば、10 MW ボイラーには、自動的に特定のファン サイズが必要になるわけではありません。実際の動作点は、排ガス量、ガス温度、システム抵抗、燃料、過剰空気、粉塵濃度、炉出口で必要な圧力によって異なります。
産業用ボイラー誘引通風ファンを選択する最初のステップは、ファン入口での実際のガス量を決定することです。
排ガスの温度により密度が大きく変化するため、これは重要です。標準条件で算出された容積をそのまま補正せずにファンの運転容積として使用することはできません。
たとえば、ボイラーが標準条件で 30,000 Nm3/h の排ガスを生成し、ファン入口のガス温度が 180°C であると仮定します。実際のおおよその体積は、次のことから推定できます。
Q₂ = Q₁ × (T₂ / T₁)
ここで、温度はケルビン単位です。
20°C を基準として使用すると、次のようになります。
30,000 × (453 / 293) ≈ 46,350 m3/h
これは大きな違いです。
実際の動作温度で約 46,350 m3/h ではなく 30,000 m3/h を使用するファンを選択した場合、取り付けられたファンは期待どおりの通風を提供できない可能性があります。
したがって、産業用ボイラー誘導送風機の場合、見積データには、空気流量が Nm3/h、Sm3/h、または実際の m3/h のいずれで指定されるか、および対応するガスの温度と圧力も指定する必要があります。
ファンの圧力は空気の流れと同じくらい重要です。産業用ボイラー誘起通風ファンは、完全な排ガス経路の抵抗を克服する必要があります。これには、ボイラーガス通路、エコノマイザー、空気予熱器、サイクロン、バグフィルター、ESP、スクラバー、ダンパー、エルボ、拡張セクション、ダクト、煙突が含まれる場合があります。
実際の圧力計算は次のように構成できます。
ΔPtotal = ΔPボイラー + ΔPduct + Δ設備 + ΔPダンパー + ΔPstack
計算は設計ガス条件で行ってください。
次のようなシステムを考えてみましょう。
ボイラーおよび伝熱部:850Pa
ダクトとエルボ: 450 Pa
バグフィルター:1,200Pa
ダンパーおよびトランジションセクション: 250 Pa
煙突と出口の損失: 350 Pa
合計の推定抵抗は次のとおりです。
850 + 450 + 1,200 + 250 + 350 = 3,100Pa
エンジニアは、恣意的に大きな割合を追加するのではなく、プロジェクト要件に基づいて適切な設計マージンを確立する必要があります。
このため、同様の容量を持つ 2 つのボイラーに、まったく異なる産業用ボイラー誘起通風ファンのモデルが必要となる場合があります。
ボイラー排気ファンとクリーンエア換気ファンの最大の違いの 1 つは塵埃です。
バイオマスボイラー、石炭焚きボイラー、廃棄物焚きボイラー、ガス焚きボイラーは、粉塵特性が大きく異なる場合があります。フライアッシュは徐々にインペラを侵食する可能性があり、粘着性の粒子がブレードに蓄積する可能性があります。
インペラの蓄積により、不均衡という別の問題が生じます。
たとえば、わずか数百グラムの材料が大きな羽根車上に不均一に蓄積すると、質量分布が変化します。結果として生じる遠心力は、回転速度とともに急速に増加します。
このため、粉塵の多い排ガスを使用して動作する産業用ボイラー誘起通風ファンは、次の点について定期的に検査する必要があります。
インペラ灰の蓄積
刃の侵食
最先端の摩耗
シャフトの状態
軸受温度
振動
ケーシング堆積物
伸縮継手の漏れ
数か月の稼働後に振動が徐々に増加する場合、通常はモーターを交換する必要はありません。最初にインペラと動作条件を確認する必要があります。
大型のファンが自動的に効率の高いファンを意味するわけではありません。産業用ボイラー誘導通風ファンは、その性能曲線上で必要なデューティポイントに近い動作をする必要があります。実際のシステムが 3,000 Pa で 40,000 m3/h を必要とするが、選択したファンが非常に異なる動作点を中心に設計されている場合、システムは空気流の制御にダンパーに大きく依存する可能性があります。
ダンパーは抵抗を加えて流れを減らします。ファンは引き続き圧力を生成しますが、その圧力の一部は単にダンパー全体に分散されます。
ボイラーの連続運転の場合、これは変動負荷を制御する非効率的な方法であることがよくあります。
動作範囲が適切であれば、可変速制御を使用すると、より適切なアプローチが得られます。ファンの親和性の法則は、同等の条件下で次のことを示しています。
Q ∝ N
ΔP ∝ N²
P ∝ N3
したがって、ファン速度を下げると、空気の流れだけを減らすよりも大幅に電力を削減できます。
たとえば、速度を元の速度の 80% に下げると、およそ次のようになります。
出力比 = 0.83 = 0.512
動作条件が適用可能なファン法則の範囲内にあると仮定すると、理論上のファン電力は元の値の約 51% になります。
実際の節約量はシステム曲線、モーター効率、VFD 損失、および動作点によって異なるため、これは 49% の削減を保証するものではなく、技術的な推定値として扱う必要があります。
多くのボイラーは 100% の負荷で連続的に稼働しません。
生産量が減少している間は、必要な排ガス量が減少します。ダンパーがドラフトを制御している間、産業用ボイラー誘起ドラフトファンがフルスピードで動作し続けると、電力が不必要に高くなる可能性があります。
より良い制御戦略は、炉または煙道ガスの静圧を測定し、必要なドラフトに従ってファンの速度を調整することです。
一般的な制御シーケンスは次のとおりです。
ボイラー負荷 → 吸気圧力センサー → PID コントローラー → VFD → ID ファン速度
制御目標は単純に「最大吸引力」ではありません。過度の負圧は、炉内に追加の空気を導入したり、燃焼条件に影響を与えたりする可能性があります。
目的は負圧を制御することであり、可能な最大の負圧ではありません。
VFD ベースの ID ファン制御戦略は、ファン速度を必要な煙道圧力により近づけて不必要な空気流と電気損失を削減する方法として、ボイラー アプリケーションでも文書化されています。
以下の動作条件のバイオマスボイラーを考えてみましょう。
ボイラー能力:蒸気約12t/h
排ガス流量: 42,000 m3/h
ファン入口温度: 165°C
必要全圧:約2,800Pa
既存モータ:75kW
既存のファン速度: 1,480 rpm
制御方式:インレットダンパー
動作負荷:通常60~90%
同工場は、ボイラーの生産量が最大能力を下回っている場合でも、ファンモーターが定格電流付近で頻繁に動作していたと報告した。
最初の検査では明らかなベアリングの故障は見つかりませんでした。インペラも構造的に許容可能でした。
原因は制御方法にあることが判明した。
ボイラー負荷が約 65% のとき、ファンは依然として全速近くで動作し、入口ダンパーは大幅に閉じられていました。したがって、ファンはシステムが必要とする以上の圧力を生成し、ダンパーはその圧力の一部を追加の抵抗に変換していました。
推奨される改造は、VFD を取り付け、炉のドラフト圧力に従って ID ファンを制御することでした。
試運転後、ファン速度が最大速度付近を維持するのではなく、ボイラー負荷とドラフト圧力に従うように動作手順が変更されました。
この事例から得られる重要な教訓は、ファンをより大型またはより強力なモデルに交換しても問題は解決しないということです。既存の産業用ボイラー誘引通風機は十分な能力を持っていました。問題は制御戦略でした。
温度は、産業用ボイラー誘引通風ファンを選択する前に確認する必要があるもう 1 つのパラメータです。
排ガス温度が上昇すると、ガス密度が減少します。同じ質量流量では、実際の体積流量は大きくなります。
高温は以下にも影響を与えます。
シャフトの熱膨張
軸受配置
潤滑
ケーシング拡張
材料の選択
カップリング配置
モーターの位置
冷却要件
シール構造
したがって、より高温のアプリケーションでは、単に標準ファンを選択して高温ガスを処理できると想定するのではなく、実際の吸気温度に基づいてファン構造を設計する必要があります。
起動時と通常動作の間で温度が大幅に変化する場合は、シャフト、ベアリング、カップリングの位置合わせ時に熱膨張も考慮する必要があります。
産業用ボイラー誘起通風ファンが必要な炉負圧を維持できない場合でも、すぐにファンのサイズが小さいと考えないでください。
実際のトラブルシューティング手順は次のとおりです。
モーター周波数、回転速度、VFD出力を確認します。
ダンパーがほぼ完全に開いていてドラフトが不十分なままの場合は、ファンのサイズが小さすぎるか、システム抵抗が増加している可能性があります。
ダンパーが大幅に絞り込まれている場合、問題は過剰なファン容量または不適切な制御戦略である可能性があります。
次の部分の圧力損失を確認します。
ボイラー
エコノマイザー
空気予熱器
サイクロン
バッグフィルター
スクラバー
メインダクト
ダンパー
バッグフィルターが汚れていると、システムの抵抗が大幅に増加する可能性があります。
灰の蓄積、浸食、亀裂、変形、ブレードの損傷を確認します。
振動の増加は、インペラの不均衡、位置ずれ、ベアリングの劣化、緩み、または堆積を示している可能性があります。
記録:
気流
静圧
ファン速度
モーター電流
モーター出力
ガス温度
炉圧力
振動
このデータは、単に「ファンの吸引力が弱い」と言うよりもはるかに有益です。
エンジニアは「容量は大きい方が良い」と考えているため、オーバーサイジングは安全な選択肢として扱われることがあります。
必ずしも良いとは限りません。
産業用ボイラー誘起通風ファンが大幅に大きすぎる場合、システムは積極的なダンパー スロットリングを必要とする場合があります。これにより、圧力損失が増加し、電力消費量が増加する可能性があります。
過度のドラフトも意図した燃焼条件を乱す可能性があります。
より良いアプローチは、ファンを選択する前に、通常の動作点、最大動作点、予想される最小負荷、および将来の動作要件を確立することです。
たとえば、ボイラーが通常 60% ~ 90% の負荷で動作している場合、理論上の極端な最大値のみに基づいてファンを選択すると、機械がその動作寿命のほとんどを最高効率領域から離れたところで過ごすことになる可能性があります。
産業用ボイラー誘引送風機の性能は、ボイラー排気システムと切り離して評価することはできません。
技術的に正しいファンを選択するには、次の点を考慮する必要があります。
ボイラー→伝熱装置→集塵機→ダクト→IDファン→煙突
新しいバグフィルターを後で取り付ける場合、その圧力降下により既存のファンの動作点が変化する可能性があります。同様に、スクラバーの追加、燃料の変更、ボイラー容量の増加、または煙突の変更はすべて、必要なファンの負荷を変更する可能性があります。
このため、ファンの選択は単に古いファンのモデルに一致させるのではなく、システム全体の抵抗に基づいて行う必要があります。
効率的な産業用ボイラー誘引通風ファンは、単なる高出力遠心ファンではありません。その実際の性能は、気流、圧力、温度、粉塵負荷、インペラの設計、制御方法、システム抵抗が正しく適合しているかどうかによって決まります。
新規設置の場合は、ファンを選択する前に実際の排ガス量と総圧力損失を計算してください。交換プロジェクトの場合は、既存のファンのサイズが小さすぎると判断する前に、動作データを収集してください。可変負荷ボイラーの場合は、ダンパーに完全に依存するのではなく、VFD 制御を評価します。
実際の運用では、インペラの清掃、過剰なシステム抵抗の修正、ダクト漏れの修復、適切な炉ドラフトの維持、ファン速度を実際のボイラー負荷に合わせるなど、比較的単純なアクションから最大の利益がもたらされることがよくあります。
目的は、産業用ボイラー誘引送風機の運転を難しくすることではありません。目標は、ボイラーが必要とするものを正確に提供し、合理的なエネルギー消費量を最小限に抑え、全負荷範囲にわたって安定した動作を実現することです。