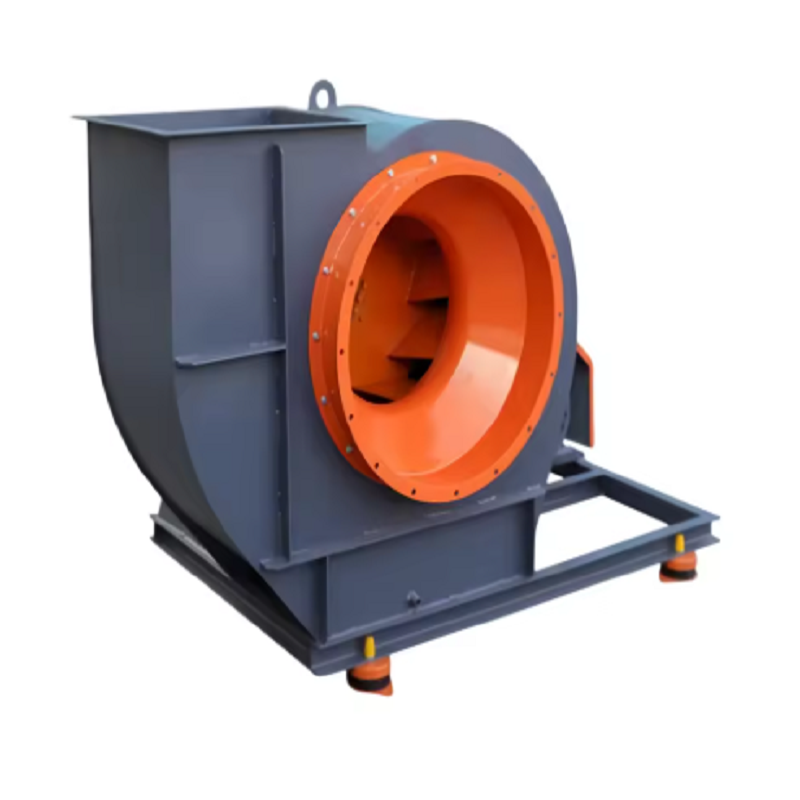
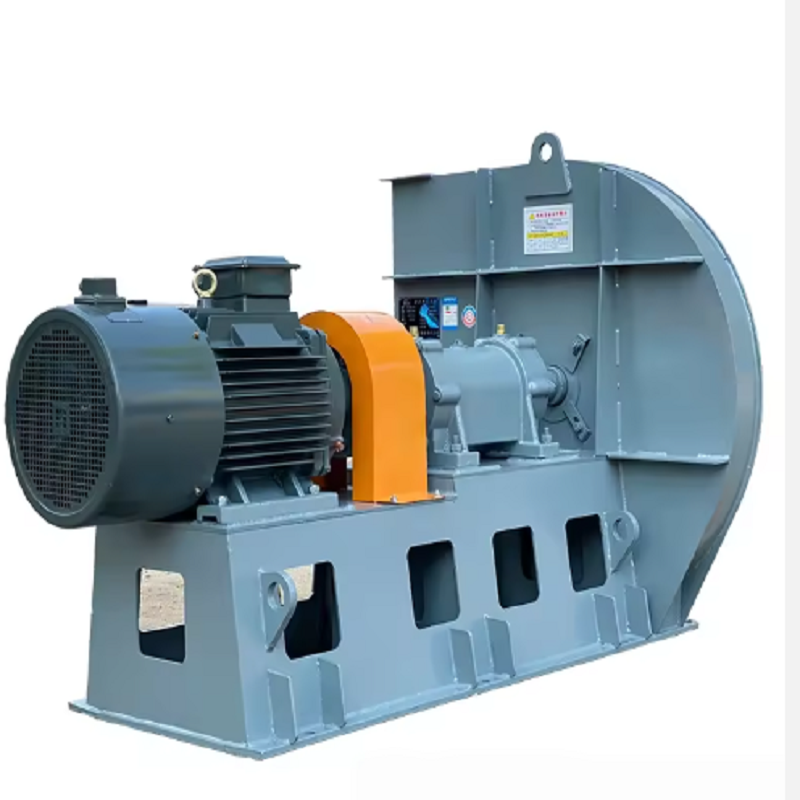
産業用換気システムが清潔で安定した状態で動作することはほとんどありません。セメント工場、製鉄所、鋳物工場、ボイラー、窯、鉱物処理施設では、ファンが熱風、研磨粉塵、煙霧、および高負荷での連続運転に対処する必要がある場合があります。このような条件下では、産業用遠心ファンには十分以上の風量と圧力が必要です。その材質、羽根車の設計、軸受の配置、軸の構造、シール方法、冷却方式などすべてが実際の使用環境に適合する必要があります。
よくある間違いの 1 つは、ガス温度を無視して、気流と圧力に従って産業用遠心ファンを選択することです。温度は、ガス密度、ファンの性能、ベアリングの寿命、シャフトの膨張、潤滑、モーターの負荷に影響します。
たとえば、ファンが 20°C の空気用に設計されているが、実際のプロセス ガスが 200°C に達する場合、同じ体積空気流量は同じ質量流量を表しません。高温ガスは密度が低いため、ファンの圧力性能は実際の動作温度下で評価する必要があります。
ファンを確認する前に、エンジニアは次のことを記録する必要があります。
通常の動作温度
最高温度
温度変動の可能性
ガス組成
必要な風量
静圧または全圧
粉塵濃度
連続使用時間
高温のプロセスガスを扱う産業用遠心ファンの場合、高温が継続的に存在するのか、それとも短期間の生産期間のみに存在するのかを判断することも重要です。 150°C の連続運転用に設計されたファンは、ガスが時々 250°C に達するプロセスには必ずしも適しているとは限りません。
粉塵濃度が高いと、別の問題が発生します。羽根車に塵埃が蓄積すると、不均衡が生じ、振動が徐々に増大することがあります。特にガス速度が速い場合、研磨粒子によってブレードの表面が摩耗する可能性もあります。
したがって、粉塵の多い環境で動作する産業用遠心ファンの場合、単に大型のモーターを選択するのではなく、粒子の特性に応じてインペラを選択する必要があります。
いくつかの実際的な対策により耐用年数を延ばすことができます。
必要な圧力と粉塵条件に適した羽根車プロファイルを使用してください。
耐摩耗鋼を選択するか、必要に応じて摩耗保護を適用してください。
刃先速度を不必要に増加させないでください。
定期的な清掃が必要な箇所には点検口を設けてください。
製作後および大規模な修理後にインペラのバランスをとります。
上流の集塵機またはサイクロンが正しく機能しているかどうかを確認してください。
ダストの研磨性が高い場合、単にプレートの厚さを増やすことが必ずしも最善の解決策であるとは限りません。粒子サイズ、硬度、濃度、衝撃角、ガス速度を合わせて考慮する必要があります。
産業用遠心ファンのケーシングと羽根車の材質は、温度とガス組成に応じて選択する必要があります。
適度に熱く、比較的きれいな空気の場合は、従来の炭素鋼で十分な場合があります。ただし、腐食性化合物を含む高温ガスの場合は、ステンレス鋼またはその他の耐熱性材料が必要になる場合があります。
もう 1 つの重要な問題は熱膨張です。大型のインペラが高温で動作すると、寸法変化が発生する可能性があります。シャフト、ベアリング、ハウジング、インペラの配置が熱膨張を許容しない場合、追加の機械的応力が発生する可能性があります。
したがって、実際の工学では、材料の選択では、温度耐性と機械的負荷の両方を考慮する必要があります。腐食に対して優れた性能を発揮する材料が、高速回転部品にとって自動的に最適な選択となるとは限りません。
多くの場合、ベアリング アセンブリは、産業用遠心ファンが過酷な条件下で継続的に動作する場合に最初に影響を受けるコンポーネントの 1 つです。
高温用途の場合、ベアリングは可能な限り過度の熱から遠ざける必要があります。ファンの構成に応じて、エンジニアはシャフト延長、冷却ディスク、ベアリング ハウジング、またはその他の断熱手段を使用する場合があります。
試運転中に、技術者は次の基準値を確立する必要があります。
軸受温度
振動速度
モーター電流
ファン速度
入口圧力
出口圧力
これらの値は、将来のメンテナンスに役立つ参照ポイントとなります。
たとえば、空気の流れが変わらないにもかかわらず、ベアリングの温度が徐々に上昇する場合、問題はファン自体にあるわけではない可能性があります。考えられる原因としては、不適切な潤滑、ベアリングの劣化、シャフトの位置ずれ、過度のベルト張力、ベアリング ハウジング周囲の冷却不足などが挙げられます。
セメント生産ラインは、動作条件が産業用遠心ファンにどのような影響を与えるかを示す典型的な例です。
1 つの仮想的ではあるが代表的な用途では、プロセス排気ファンは、大量の粉塵負荷を伴い、約 180°C で約 30,000 m3/h のガスを処理する必要がありました。元のファンは、数か月間動作した後、振動が増加しました。
点検の結果、羽根車に粉塵が不均一に堆積していることが判明しました。追加された質量はファンを停止させるほど大きくはありませんでしたが、元の動的バランスを乱すには十分でした。
単にモーターを交換するのではなく、メンテナンスチームはまず次のことを行います。
インペラを取り外して掃除しました。
刃の変形や摩耗を確認しました。
ダイナミックバランシングを実行しました。
シャフトとカップリングのアライメントを検査しました。
ベアリングの状態を確認しました。
バランス調整前後の振動を測定しました。
システム抵抗とダンパー位置を再確認しました。
清掃とバランス調整後、振動は許容可能な動作レベルに戻りました。
重要な教訓は、粉塵の多い環境で動作する産業用遠心ファンは、まだ回転しているかどうかだけで判断すべきではないということです。振動、モーター電流、圧力、空気流の変化により、重大な故障が発生する前に劣化が明らかになることがあります。
産業用遠心ファンが必要な風量を達成できない場合、モーター出力を増やすことが簡単な解決策のように見えるかもしれません。ただし、多くの場合、本当の問題はシステムの抵抗です。
技術者はまず次のことを確認する必要があります。
ダクトの詰まり
汚れたフィルター
ダンパーの位置が間違っている
過剰な肘
小さめのダクト
粉塵の蓄積
熱交換器の圧力降下
プロセス条件の変化
ファンが当初 1,500 Pa で 25,000 m3/h に設定されていたが、実際のシステムの抵抗が徐々に高くなったとします。より大きなモーターを取り付けても問題が解決するとは限りません。ファンは、意図された動作点から離れている間、単により多くの電力を消費する可能性があります。
より良いアプローチは、実際の動作点を測定し、それを元のファン曲線と比較することです。これにより、エンジニアは問題の原因がファン、ドライブ システム、または接続されているプロセス機器のどれであるかを判断できます。
高温および高粉塵用途の場合、産業用遠心ファンのメンテナンスは、固定カレンダーのみではなく、動作条件に基づいて行う必要があります。
実際の検査プログラムには、毎週の目視チェックと、振動、ベアリング温度、モーター電流、空気流、圧力の定期的な測定が含まれます。
粉塵の多い用途では、インペラの検査が特に重要です。同じ領域で堆積物が繰り返し見つかった場合、メンテナンス チームは、単にインペラをより頻繁に清掃するのではなく、なぜ塵が侵入または蓄積しているのかを調査する必要があります。
高温用途の場合、技術者は冷却コンポーネント、ベアリングの潤滑、シャフト シール、拡張構成、およびカップリングの位置合わせの状態もチェックする必要があります。
傾向データは単一の測定よりも役立ちます。たとえば、3 mm/s の振動値自体はそれほど心配する必要はありませんが、短期間で 1.5 mm/s から 3 mm/s に増加した場合は調査する価値があります。
最も信頼性の高い産業用遠心ファンは、必ずしも最大または最も高価なモデルであるとは限りません。信頼性は、ファンの設計を実際のプロセス条件に適合させることで生まれます。
高温および高粉塵のシステムの場合、選択プロセスは正確な動作データから始める必要があります。ファンを完成させる前に、エアフロー、圧力、温度、粉塵特性、ガス組成、動作時間、設置条件をすべて定義する必要があります。
これらのパラメータがわかれば、エンジニアは適切なインペラの構造、材料、シャフト配置、ベアリング構成、シーリング システム、駆動方法、および冷却配置を決定できます。
要求の厳しい産業環境において、優れたファン設計とは、最終的には、熱、ほこり、摩耗、不均衡、振動、過剰なシステム抵抗などのパフォーマンス損失を引き起こす要因を制御することです。設計段階でこれらの要因に対処すると、産業用遠心ファンは、連続的な産業運転において、より安定した性能とより長い耐用年数を提供できます。