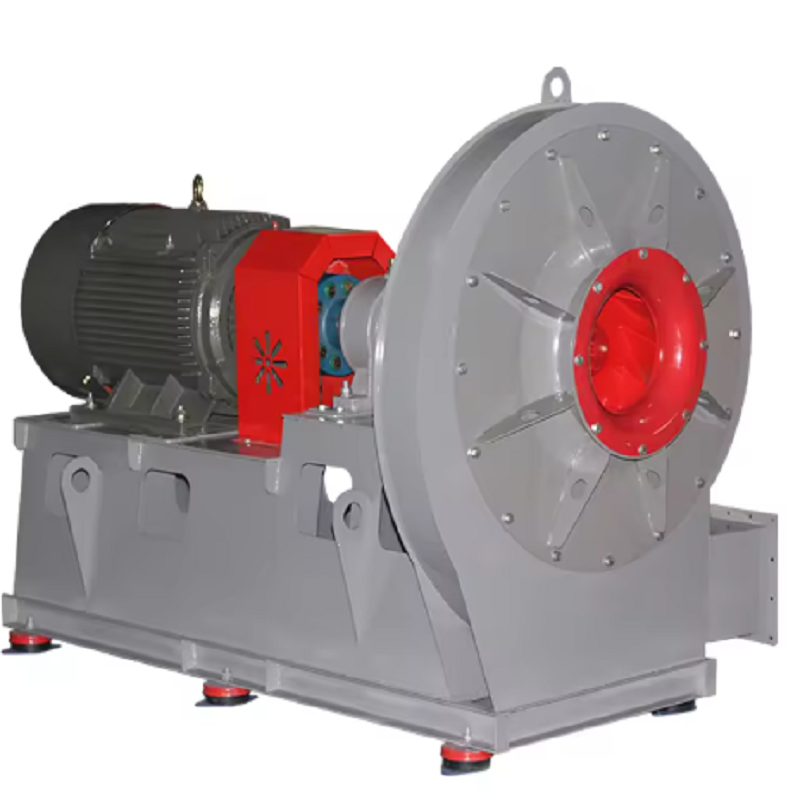
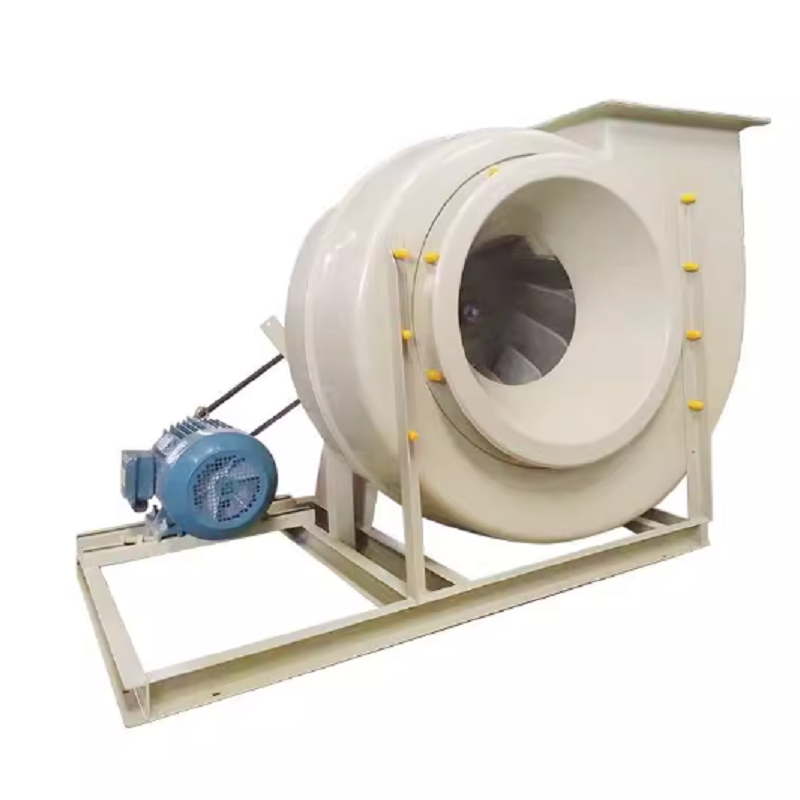
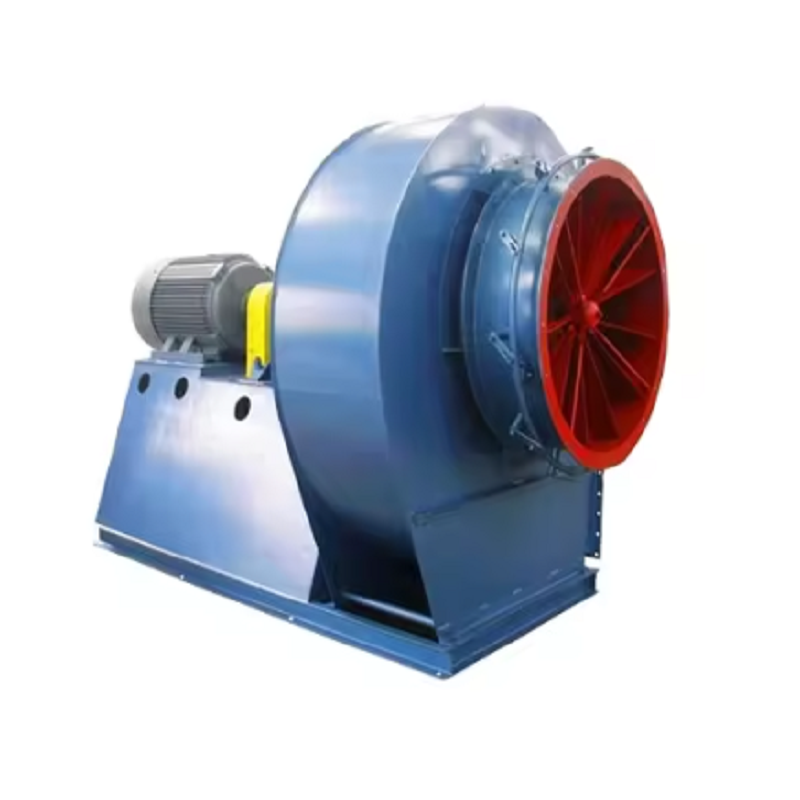
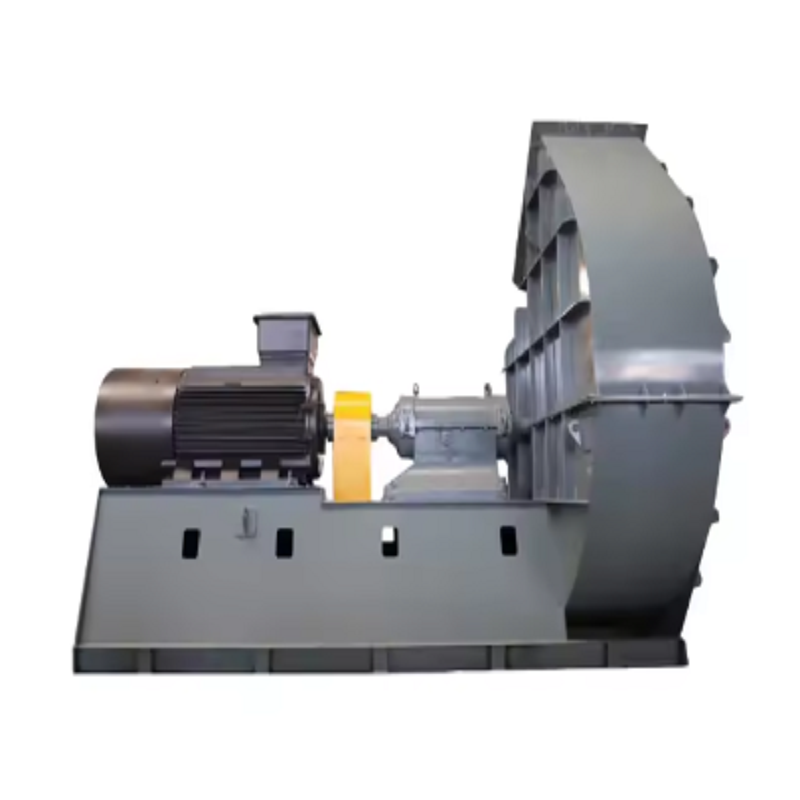
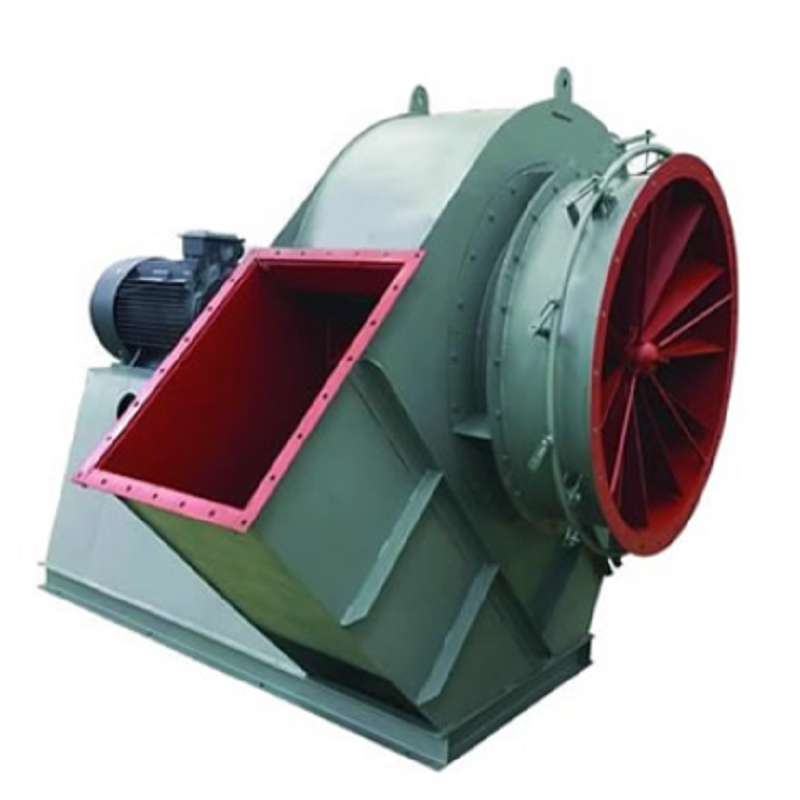
セメントおよび鉱山工場では、粉塵の負荷、粒子の硬度、温度、連続運転時間の点で最も過酷な産業用換気システムが稼働しています。通常の遠心ファンは必要な風量を移動させることができますが、そのインペラ、インレットコーン、ケーシング、およびウェアプレートは研磨粒子にさらされると急速に劣化する可能性があります。ここで耐摩耗性遠心ファンが重要になります。適切に設計されたファンでは、単にプレートの厚さを増やすのではなく、粒子の特性、ガス速度、インペラの形状、耐摩耗性の材料、および実際の動作点が考慮されます。大型セメントプラントのファンに関する研究では、特にクリンカーや粉砕用途において、固体粒子の浸食が主要な故障メカニズムになる可能性があることが示されています。
通常の換気と強力な粉塵処理の主な違いは、何がファンを通過するかです。セメント原料粉、クリンカーダスト、石灰石粒子、石英、鉱石ダスト、および同様の物質が、高速で回転するインペラに繰り返し衝突する可能性があります。時間が経つにつれて、ブレードの前縁、圧力面、バックプレート、シュラウド、ケーシングから材料が除去されます。ひどい場合には、不均一な摩耗によってインペラのプロファイルが変化し、動的アンバランスが生じます。
このため、耐摩耗性遠心ファン空気の流れだけではなく、実際の粉塵の状態に応じて選択する必要があります。エンジニアはファンを選択する前に、必要な空気流量、静圧または全圧、ガス温度、粉塵濃度、粒子特性という少なくとも 5 つの動作パラメータを収集する必要があります。シリカを豊富に含む微細な粉塵は、比較的柔らかい有機粉塵とは非常に異なる摩耗パターンを引き起こす可能性があるため、粒子サイズと硬度も役立ちます。セメント業界のガイダンスでも同様に、粉塵負荷、温度、プロセス変動がファンの選択と信頼性に影響を与える主な要因として特定されています。
よくある間違いは、インペラが重ければ自動的に耐摩耗性が向上すると考えることです。そうではありません。重量が過剰になると、実際の浸食の問題が解決されずに、シャフト負荷、始動トルク、ベアリング負荷、および製造コストが増加する可能性があります。
耐摩耗性遠心ファンでは、通常、粒子の影響が最も強い領域に保護を集中する必要があります。用途に応じて、これらには、ブレードの前縁、正圧側、インペラのバックプレート、シュラウド、入口コーン、およびボリュートのセクションが含まれる場合があります。たとえば、大型セメントファンに関する工学研究では、ブレード正圧側と前縁、インペラディスク、シュラウド領域、スパイラルケーシングの一部に取り付けられた耐摩耗プレートが調査されました。
実際的なアプローチは、故障または摩耗したインペラを検査し、材料損失が最も大きい領域にマークを付けることです。摩耗の 70% がブレード表面の最初の 20 ~ 30% に集中している場合、すべての内部表面に高価な摩耗保護を適用することは経済的に正当化されない可能性があります。多くの場合、局所的な保護により、耐用年数、重量、コストの間でより良いバランスが得られます。
材料の選択は実際の使用環境に基づいて行う必要があります。耐摩耗鋼は基本的な保護オプションとして一般的に使用されますが、より厳しい条件には炭化クロムオーバーレイやその他の高硬度の耐摩耗材料を検討できます。セメント産業のエンジニアリング参考文献では、一般的に使用されるライナー ソリューションの中で AR 鋼と炭化クロム材料が特定されています。
摩耗性の高い粒子を使用して動作する耐摩耗性遠心ファンの場合、保護層の硬度は考慮事項の 1 つにすぎません。耐衝撃性、溶接性、動作温度、熱膨張、ライナーの取り付け、修理性も重要です。非常に硬いが脆い材料は、ファンが大きな粒子や繰り返しの衝撃を受けると、性能が低下する可能性があります。逆に、粒子が比較的粗く、衝撃荷重が大きい場合には、より丈夫な材料が好ましい場合があります。
したがって、選択プロセスは、材料カタログではなく、塵埃から始める必要があります。粒子の組成、おおよその粒子サイズ、濃度、温度、ガス速度を記録します。次に、交換可能なライナー、硬化肉盛、耐摩耗性プレート、または別のインペラ構造が必要な領域を決定します。
ファンの速度は粒子の速度と浸食に直接影響します。同じ基本的な負荷の場合、より小さいファンを高速で動作させると装置のサイズは小さくなる可能性がありますが、内部速度が増加すると粒子の衝突や摩耗が加速する可能性があります。セメント産業のエンジニアリング ガイダンスでは、粒子の負荷に関連するファンの摩耗が速度とともに大幅に増加する可能性があると特に指摘しています。
これが、必要なエアフローを満たすことができる最小のファンを選択するだけで耐摩耗性遠心ファンを選択すべきではない理由の 1 つです。集塵システムが指定された圧力で約 100,000 m3/h を必要とすると仮定します。高速のコンパクトなファンはその義務を満たす可能性がありますが、ガスに硬質鉱物粒子が大量に含まれている場合は、より大型で動作が遅い構成の方がライフサイクル コストが向上する可能性があります。
試運転中に、実際の空気流量、圧力、モーター電流、ファン速度、振動、ベアリング温度を測定します。ファンが意図した速度または圧力範囲をはるかに超えて動作している場合、システムの動作点を修正すると、インペラを変更せずに摩耗を軽減できる可能性があります。
大型の遠心ファンが粉塵を含んだプロセスガスを連続的に処理するクリンカ粉砕プラントを考えてみましょう。元のインペラは、ブレードの前縁と圧力面の周囲で急速に薄くなっています。オペレーターは一定の間隔でインペラ全体を交換することで対応しますが、その結果、繰り返し停止し、スペアパーツのコストが発生します。
より良いエンジニアリングアプローチは、摩耗したインペラの検査から始まります。残りの板厚を数箇所測定し、元の図面と比較します。ブレードの入口および出口ゾーン付近で最も高い摩耗が発生する場合、再設計により、あらゆる場所に過剰な材料を追加するのではなく、これらの領域に耐摩耗性保護を集中させることができます。
大規模なセメントファンの研究は、有用な現実世界の参考資料を提供します。調査されたファンは 4 m クラスの羽根車を備え、約 652 rpm で動作し、羽根車とケーシングの特定の高リスク領域に耐摩耗性プレートが適用されていました。この教訓は実践的です。摩耗保護は、分析せずに均一に適用するのではなく、実際の粒子流パターンに従う必要があります。
鉱山換気および材料処理システムでは、ファンが鉱石粉塵、岩石粒子、鉱物微粒子、その他の研磨性固形物にさらされる可能性があります。粗大粒子は通常の侵食に加えて衝撃による損傷を引き起こす可能性があるため、クラッシャーの換気は特に困難です。
したがって、鉱山で使用される耐摩耗性遠心ファンの場合、エンジニアは浸食と衝撃を区別する必要があります。高速で移動する微粒子は進行性の表面浸食を引き起こす傾向がありますが、より大きな粒子は局所的な衝撃損傷、変形、または亀裂を引き起こす可能性があります。
実際の検査プログラムには、ブレードの厚さの測定、前縁の目視検査、ライナー周囲の溶接検査、シャフトの振れチェック、および振動測定が含まれる必要があります。摩耗が非常に不均一である場合は、クリーニング後、ファンを稼働状態に戻す前に、動的バランスを考慮する必要があります。埃の蓄積自体も不均衡を引き起こす可能性があるため、すべての振動問題がベアリングの故障によって引き起こされるわけではありません。
穿孔後にのみコンポーネントを交換するのは、通常、重要なプロセス ファンにとっては遅すぎます。より有用な方法は、摩耗率の記録を確立することです。
たとえば、新品時のブレード断面の寸法が 12 mm で、6,000 稼働時間後に 10 mm に低下した場合、平均摩耗率は 1,000 時間あたり約 0.33 mm になります。実際の速度は線形のままではない場合がありますが、測定値は検査と交換の計画に役立つベースラインを提供します。
耐摩耗性遠心ファンは使用条件に応じて点検間隔を調整してください。研磨性の高い鉱物粉塵を扱うファンは、比較的きれいな空気を扱うファンよりもはるかに頻繁な検査が必要になる場合があります。重要なチェックポイントには、インペラの厚さ、ライナーの状態、ブレードの亀裂、溶接の完全性、シャフトの位置合わせ、ベアリングの温度、振動、モーター電流が含まれます。
バランスまたは振動診断の前に、蓄積した塵も除去する必要があります。不均一な堆積物は明らかな機械的不均衡を引き起こし、技術者を不必要なベアリングやシャフトの交換に導く可能性があります。セメント業界の情報源もまた、粉塵の蓄積と摩耗が振動と性能低下の重要な原因であると特定しています。
通常、インペラが最も注目されますが、ケーシングの浸食も最終的には同様に深刻になる可能性があります。インペラから出る高速粒子は、ボリュートの特定の部分に繰り返し衝突する可能性があります。ケーシングが薄くなると、局所的な修理では十分ではなくなる場合があります。
したがって、耐摩耗性遠心ファンを指定する場合は、羽根車とともにケーシングを検査する必要があります。交換可能なライナーは、摩耗が予測可能でメンテナンスにアクセスできる場所で役立ちます。利点は明白です。技術者は、ケーシング全体を交換する代わりに、犠牲摩耗コンポーネントのみを交換できます。
このアプローチは、生産スケジュールに合わせてメンテナンス作業を計画できるため、連続プロセス産業にとって特に実用的です。目的は、すべてのコンポーネントを破壊不可能にすることではありません。予測可能な摩耗にさらされる部品の検査と交換を容易にするためです。
耐摩耗性はファンの性能を犠牲にしてはいけません。厚いライナーを追加したり、ブレードの形状を変更すると、インペラの重量、空力効率、動作点に影響を与える可能性があります。不適切な設計の変更を行うと、消費電力が増加する一方でコンポーネントの寿命が延びる可能性があります。
したがって、耐摩耗性遠心ファンの場合、耐摩耗性、空力効率、機械的強度、およびメンテナンスコストの間の妥協点が最適な設計となります。可変速度制御は、プロセスで広い動作範囲が必要な場合にも役立ちます。過度のダンパー絞りと比較して、可変速度制御は不必要な圧力損失を減らすことができますが、ファンのメーカーは機械設計時に必要な速度範囲を考慮する必要があります。
既存のファンを評価する場合は、変更を加える前に、kW、風量、圧力、動作時間を記録します。 1 年に 1 回のインペラ交換を節約できるファンでも、大幅に多くの電力を消費するファンでは、期待されるライフサイクルの節約が実現できない可能性があります。
セメントまたは鉱山用途用のファンを注文する前に、エンジニアは空気流と圧力のみを提供するのではなく、完全なデューティシートを作成する必要があります。
最低限の情報には次のものが含まれる必要があります。
風量: m3/h または CFM
静圧または全圧
ガス温度
粉塵濃度
粒径と材質
ガス組成と腐食性
連続または断続的な動作時間
ファン速度または推奨速度範囲
モーターの電力と電圧
必要寿命
メンテナンスアクセス制限
既設ダクト寸法
予想されるプロセスの変動
耐摩耗性遠心ファンの場合、メーカーはこれらの詳細に基づいて、用途に AR 鋼、ハードフェーシング、クロムカーバイドオーバーレイ、交換可能なライナー、強化ブレード、または別の保護戦略が必要かどうかを判断できます。
産業用ファンの寿命は羽根車の材質だけで決まるわけではありません。ダクトの形状、入口の流れの分布、ガス速度、粉塵濃度、ファンの動作点、メンテナンス方法、プロセスの安定性はすべて、最終結果に影響します。
セメントおよび鉱山プラントでは、最も信頼性の高い耐摩耗性遠心ファンは通常、標準カタログから選択されたものではなく、実際のプロセスに基づいて設計されたものです。研磨粉塵を扱うファンは、単なるエアフロー装置としてではなく、プロセス機械として扱う必要があります。
実際の目的は単純明快です。不必要な粒子の影響を軽減し、予測可能な摩耗ゾーンを保護し、正しい動作条件を維持し、故障する前に劣化を監視し、摩耗したコンポーネントを簡単に修理または交換できるようにします。これらの対策を組み合わせると、耐摩耗性ファンは、計画外のシャットダウンとメンテナンスのコストを削減しながら、大幅に安定した長期動作を提供できます。