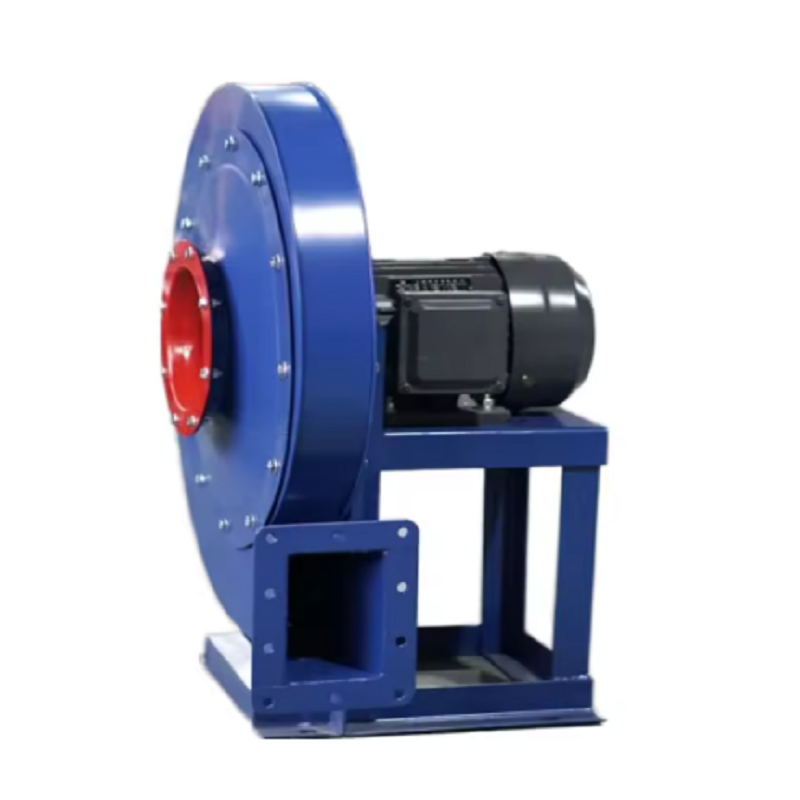
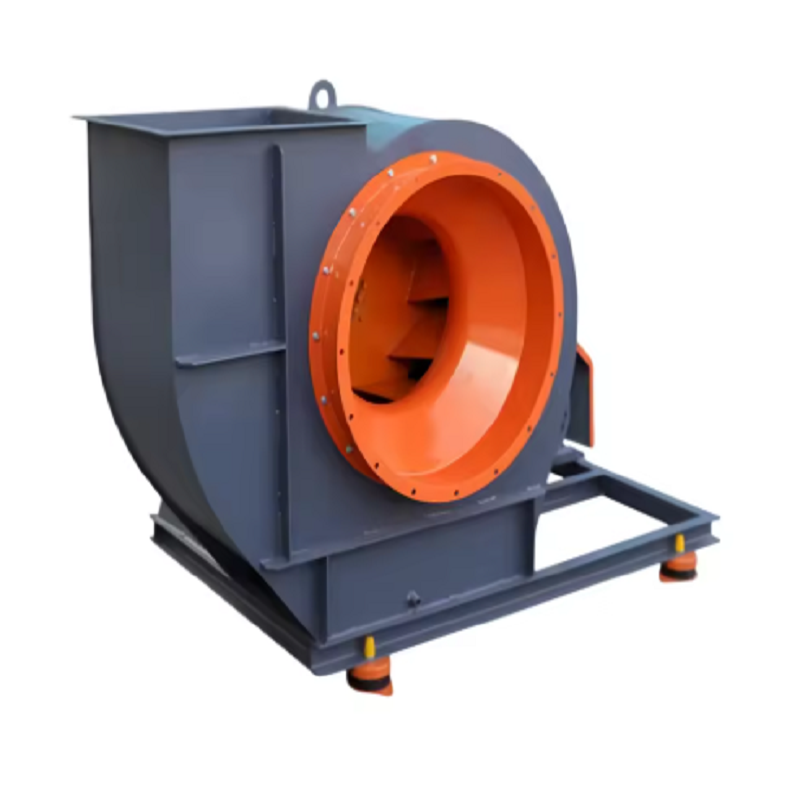
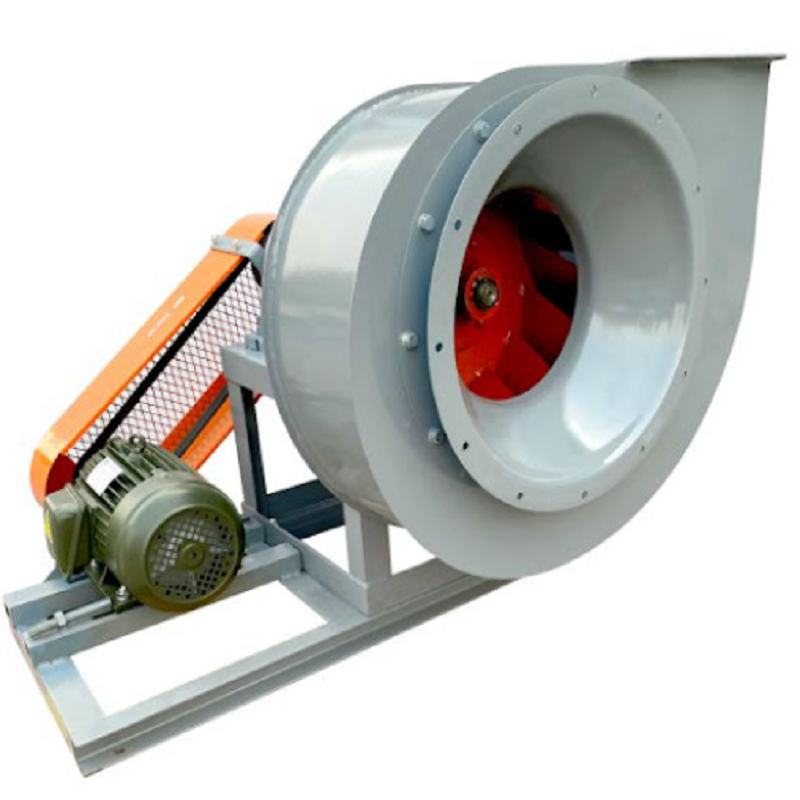
クリーンエア換気システムでは、遠心ファンの選択は比較的簡単です。高粉塵の工業プロセスは異なります。セメント粉塵、鉱物微粉、石炭灰、木材粒子、クリンカー、その他の研磨材は、インペラやケーシングに継続的に影響を与える可能性があります。時間が経つと、ブレードの浸食、材料の蓄積、振動、空気流の減少、予期しないシャットダウンが発生する可能性があります。
ここで、耐久性の高い遠心ファンが重要になります。これらは、標準的な産業用ファンの単なる大型バージョンではありません。実際のプロセス条件に応じて、インペラの設計、材料の選択、シャフトの配置、ベアリングの構成、摩耗保護、および動作点を考慮する必要があります。
ファンの選択における最初の間違いの 1 つは、エアフローと圧力のみに注目することです。
たとえば、顧客は次のように指定できます。
風量: 20,000 m3/h
静圧:3,000Pa
温度:80℃
一見すると、これら 3 つの値はファンを選択するのに十分であるように見えます。そうではありません。
ガスに研磨性鉱物粉塵が 30 ~ 50 g/m3 含まれている場合、機械的要件はきれいな空気を扱うファンとはまったく異なる場合があります。粒子サイズ、硬度、含水量、ファンが集塵機の前後に取り付けられているかどうかはすべて、最終設計に影響を与える可能性があります。
したがって、高耐久遠心ファンの場合、粉塵の状態はオプションの詳細ではなく、基本的な設計パラメータとして扱われる必要があります。粉塵の濃度と粒子の特性は、予想される摩耗と適切なインペラの構成に直接影響します。
粉塵の多いあらゆる用途に最適な単一のインペラ設計はありません。重度に汚染された空気の場合は、ストレートブレードが物質の蓄積が少なく、摩耗に耐えられるため、ラジアルブレード設計が一般的に考慮されます。米国国立労働安全衛生研究所も、ラジアルブレード遠心ファンは耐摩耗性があり、物質の蓄積が少ないため、重粉塵負荷に適していると認定しています。
後方に湾曲した、または後方に傾斜したインペラは、より高い効率を提供できますが、大量の粒子状物質がファンを直接通過する場合には、より慎重な検討が必要です。ファンが効果的な集塵機の下流に設置されている場合、粒子負荷が低いため、これらの設計はより実用的になる可能性があります。
過酷な用途では、ヘビーデューティ遠心ファンは、強化ブレード、交換可能な磨耗ライナー、耐摩耗性材料、または特別に保護された前縁を使用することもあります。これらの対策により初期コストは増加しますが、数か月ごとにインペラを交換するよりもはるかに安くなる可能性があります。
ファンの位置によって、機器の機械的負荷が大きく変化する可能性があります。バグハウス集塵システムを検討してください。ファンがフィルターの下流に取り付けられている場合、空気がインペラに到達する前に研磨粒子のほとんどがすでに除去されています。ファンは、装填されたフィルター、ダクト、ダンパー、その他の機器の圧力降下を克服する必要がありますが、粒子による直接的な浸食は減少します。
ファンがコレクタの上流に取り付けられている場合、インペラは塵を含んだガスを直接処理します。この配置では、粒子の硬度、濃度、サイズ分布、および蓄積がより重要になります。
この違いは、高耐久遠心ファンを選択する前に確認する必要があります。フィルターのクリーンな側で良好に動作するファンでも、ダーティな側で使用すると寿命が同じにならない可能性があります。
もう 1 つの一般的な問題は、1 つの機器のみの圧力損失に基づいてファンを選択することです。
実際のファン圧力要件は通常、システム全体を考慮する必要があります。
必要なファン圧力 = フード損失 + ダクト摩擦 + エルボおよび分岐 + セパレータ抵抗 + フィルタ抵抗 + 出口損失 + 動作マージン
たとえば、産業用集塵システムに次の機能があるとします。
フードおよび入口損失: 450 Pa
ダクトおよびエルボ損失: 700 Pa
耐サイクロン性:900Pa
バグフィルター抵抗:1,600Pa
出口およびスタック損失: 350 Pa
追加の設計マージンを考慮する前に、合計抵抗はすでに約 4,000 Pa になります。
2,500 ~ 3,000 Pa を見積もってファンを選択すると、実際の動作条件で風量が不足する可能性があります。
このため、ヘビーデューティ遠心ファンは、顧客の要求するエアフローをカタログ モデルに単純に一致させるのではなく、完全なシステム抵抗曲線に照らして選択する必要があります。
粉砕プロセスで約 25,000 m3/h の排気を必要とするセメント工場を考えてみましょう。オリジナルのファンは、主に風量とモーター出力に基づいて選択されました。
数か月の運用後、技術者は 3 つの問題を発見しました。
ファンの振動が徐々に大きくなってきました。
風量が減少しました。
インペラには、ブレード入口付近と外側セクションに明らかな摩耗が見られました。
検査の結果、最終濾過段階の前にファンが研磨性のセメント粉塵を扱っていたことが判明しました。粉塵によりブレード表面が不均一に摩耗し、ローターのバランスが変化していました。同時に、塵の蓄積によりシステムの実効抵抗が増加しました。
解決策は、単に大型のモーターを取り付けることではありませんでした。
技術チームはまず実際の風量と圧力を確認し、次にダスト濃度と粒子特性を検討しました。より耐摩耗性の高いインペラ構成が選択され、脆弱な領域は交換可能な摩耗保護材で強化されました。
重要な教訓は、モーターの出力を増やしても機械的磨耗は解決しないということです。まずファンを実際のプロセスに適合させる必要があります。
セメント粉砕、クリンカーの取り扱い、採掘、鉱物処理などの用途では、高耐久遠心ファンは空気力学的および機械的観点の両方から評価する必要があります。
あらゆる場所に耐摩耗性の素材を追加することが常に最善の解決策であるとは限りません。
より現実的なアプローチは、粒子の影響が最も大きい領域を特定することです。
アプリケーションに応じて、これらの領域には次のものが含まれる場合があります。
インペラブレード前縁
刃の表面
インペラバックプレート
ハウジング入口部
スクロールケーシング
摩耗しやすい回転部分
交換可能な摩耗プレートは、メンテナンスにアクセスできる場合に役立ちます。摩耗プレートが使用限界に達すると、技術者はケーシング全体を交換するのではなく、保護コンポーネントを交換できます。
特に摩耗性の高い用途の場合、メーカーは耐摩耗鋼、表面硬化、強化ブレード構造、または交換可能なライナーを使用することもあります。正しい解決策は、粒子の硬度、速度、濃度、および予想される稼働時間によって異なります。
目標は、すべてのコンポーネントを不必要に重くしないことです。目標は、適切な保護を適切な場所に配置することです。
お客様から次のような問い合わせが来ることがあります。
「160kWの遠心ファンが必要です。」
これはファンを適切に選択するには十分な情報ではありません。
160 kW モーターは、空気流、圧力、速度、ガス温度、ガス密度、効率、トランスミッションの配置に応じて、さまざまなファンの組み合わせで使用できます。
粉塵の多い用途の場合、サプライヤーは通常、少なくとも以下を要求する必要があります。
必要な風量
静圧または全圧
通常のガス温度
最高ガス温度
粉塵濃度
粉塵の種類と粒子の特徴
ガス組成
ファンの入口と出口の状態
ファンの取り付け位置
必要な稼働時間
モーターの電圧と周波数
必要な高度(該当する場合)
スペースとメンテナンスの制限
これらのパラメータにより、モーター出力だけではなく実際のデューティポイントからファンを選択できます。
正しく設計されたファンであっても、システムの状態が変化するとパフォーマンスが低下する可能性があります。
試運転後、技術者は次のことを記録する必要があります。
ファンの回転数
気流
静圧
モーター電流
モーター出力
軸受温度
振動
ガス温度
元の設計ポイントが 3,500 Pa で 20,000 m3/h であるとします。設置後の測定では、わずか 2,800 Pa で 24,000 m3/h が示されます。
その違いは調査する価値があります。
考えられる原因としては、システム抵抗が予想より低い、ダンパーの位置、ダクトの変更、フィルターの状態、ファン速度が正しくない、元のシステムの計算が不正確であるなどが考えられます。
ファンが意図した動作点を超えて動作している場合、モーター電流も増加する可能性があります。この状況では、システムを理解せずに単にダンパーを閉じると、本当の問題が隠れてしまう可能性があります。
ほこりの多い工業用ファンのメンテナンスは、固定カレンダーだけに依存すべきではありません。
より良いアプローチは、傾向を監視することです。
たとえば、振動が数か月間約 3 mm/s に留まり、突然 5 mm/s に増加した場合、技術者はファンが重大な障害状態に達する前に調査する必要があります。
有用な検査ポイントは次のとおりです。
インペラの摩耗
刃の不均一な侵食
粉塵の蓄積
軸受の状態
シャフトアライメント
結合状態
基礎ボルト
ベルト張力(ベルト駆動の場合)
ハウジングの摩耗
入口と出口の接続
インペラ上の粉塵の蓄積は特に重要です。元のインペラが動的にバランスが取れていたとしても、不均一な蓄積によりローターの不均衡が生じる可能性があります。
すべての粉塵が乾燥した鉱物粉のように振る舞うわけではありません。
湿気により、細かい粒子がインペラに付着する可能性があります。時間が経つと、不均一な堆積や振動が発生する可能性があります。
たとえば、乾燥した材料を扱うファンは数か月間正常に動作する可能性があります。プロセス温度が露点を下回ると、システム内で結露が発生する可能性があります。粉塵は粘着性になり、ローター上に蓄積し始めます。
この場合、刃材の耐摩耗性を高めるだけでは解決できない場合があります。
エンジニアリング ソリューションには、より適切な温度制御、断熱、排水、プロセスの変更、または堆積の影響を受けにくいインペラの設計が必要になる場合があります。
これが、ダストの名前だけではなく、実際のプロセスに基づいてヘビーデューティ遠心ファンを選択する必要があるもう 1 つの理由です。
粉塵の多いプロセス用の強力なファンを注文する前に、プロセス エンジニアに次の情報を確認することをお勧めします。
航空性能
風量: m3/h、CFM、または m3/s
静圧または全圧
設計義務点
最小および最大動作条件
ガス状態
常温
最高温度
ガス組成
密度
湿度
粉塵の状態
ダストタイプ
集中
粒子サイズ
粒子硬度
水分含有量
粘着性または研磨性の特性
ファンの構造
インペラの種類
材料
摩耗保護
軸径
軸受配置
駆動配置
検査アクセス
電気系統
モーター出力
電圧
頻度
始動方法
必要な RPM または VFD 操作
インストール
集塵機に対するファンの位置
入口と出口の向き
ダクト径
設置可能スペース
メンテナンスクリアランス
周囲条件
プロジェクトの開始時に完全なデータシートを用意しておくと、後で多くの問題を防ぐことができます。
粉塵の多い産業用途では、問題が空気の流れに限定されないため、ファンに負担がかかります。摩耗、材料の蓄積、温度、システム抵抗、振動、およびメンテナンス要件はすべて相互に影響し合います。
したがって、実際のプロセス条件に基づいて適切な高耐久遠心ファンを選択する必要があります。モーターが強力だからといってファンの耐久性が高くなるわけではありません。また、ケーシングが厚いだけでは長寿命が保証されません。
セメント工場、採掘作業、バイオマス処理、石炭処理、金属加工、研削システム、産業用集塵の場合、最も信頼性の高いアプローチは、完全なデューティポイントとダスト特性から始めて、次にインペラのタイプ、材質、摩耗保護、駆動装置、およびモータ構成を決定することです。
このアプローチでは、注文前にさらに多くのエンジニアリング作業が必要になる場合がありますが、通常は、設置後の繰り返しのインペラ交換、過剰な振動、予期せぬダウンタイム、集塵不良に対処するよりもコストがはるかに低くなります。